압연의 기초
압연공정의 기하학, 변형, 마찰과 하중
- 1. 학습 목표와 수업 구성
- 2. 압연이란 무엇인가?
- 3. 압연공정의 기본 기하학
- 4. 체적 일정과 압연속도
- 5. 압연변형률
- 6. 마찰과 롤 바이트
- 7. 중립점과 마찰 방향
- 8. 압연하중, 토크와 동력
- 9. 열간압연과 냉간압연
- 10. 압연 결함과 공정 설계
- 11. Python 실습
- 12. 핵심 정리
- 13. 연습 문제
1. 학습 목표와 수업 구성
이번 강의가 끝나면 다음을 할 수 있어야 한다.
- 압연(rolling)의 기본 원리를 설명할 수 있다.
- 압하량, 압하율과 접촉길이를 계산할 수 있다.
- 체적 일정 조건으로 소재의 입구 및 출구 속도를 연결할 수 있다.
- 판재 압연의 두께방향 진변형률과 동등변형률을 계산할 수 있다.
- 마찰이 소재의 물림과 중립점에 미치는 영향을 설명할 수 있다.
- 간단한 근사식을 이용해 압연하중, 토크와 동력을 추정할 수 있다.
- 열간압연과 냉간압연의 차이를 설명할 수 있다.
2. 압연이란 무엇인가?
압연은 회전하는 두 롤(roll) 사이에 소재를 통과시켜 두께를 감소시키고 원하는 단면 형상을 만드는 소성가공 공정이다.
판재의 평압연(flat rolling)에서는 다음 과정이 일어난다.
- 롤과 소재 사이의 마찰이 소재를 롤 사이로 끌어들인다.
- 롤의 압축력으로 소재의 두께가 감소한다.
- 소성변형으로 길이가 증가한다.
- 폭 변화가 작다면 소재의 폭은 거의 일정하다고 근사할 수 있다.
압연으로 후판, 박판, 봉재, 레일 등 다양한 제품을 생산한다. 이번 강의에서는 두께만 감소하는 가장 단순한 평압연을 중심으로 다룬다.
3. 압연공정의 기본 기하학
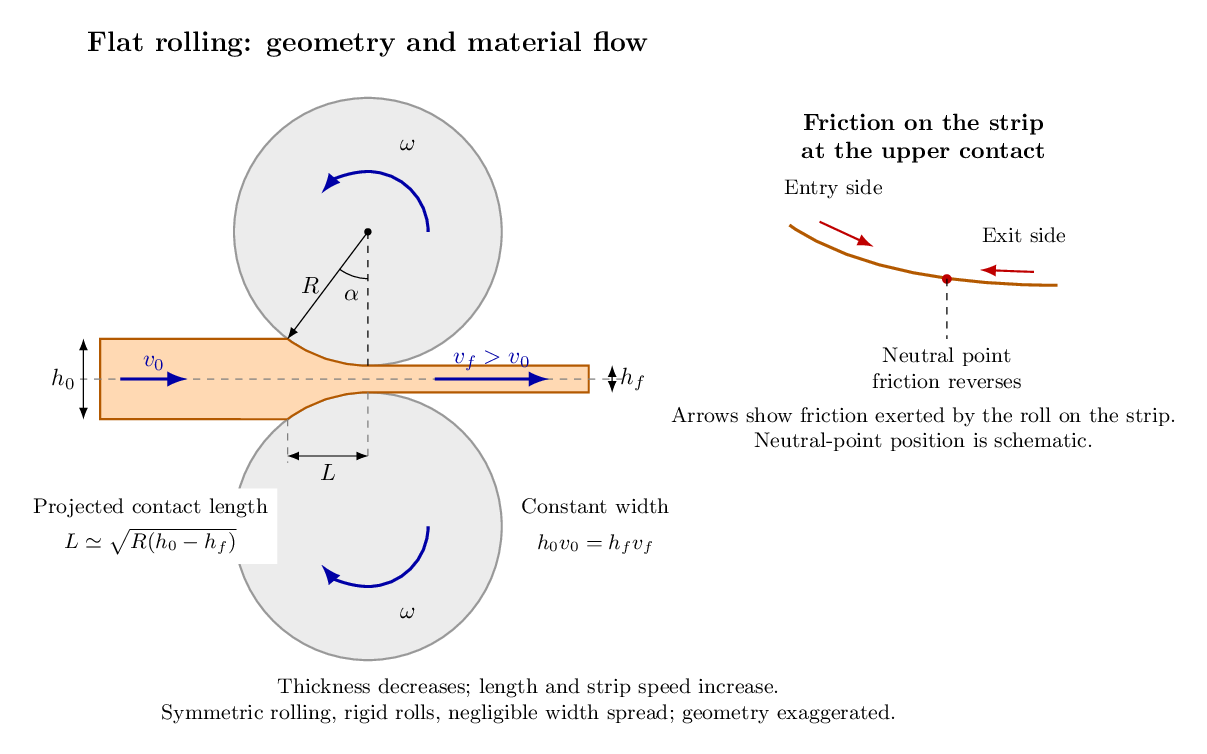
위 그림에서 소재는 왼쪽에서 오른쪽으로 이동한다. 위아래 롤은 서로 반대로 회전하며 (위: 반 시계방향; 아래: 시계 방향), 소재 두께는 $h_0$에서 $h_f$로 감소한다. $L$은 접촉호 자체의 길이가 아니라 압연 방향으로 투영한 접촉길이이다. 오른쪽 확대 개념도에서 빨간 화살표는 롤이 소재에 가하는 마찰력의 방향이다.
압연 전후의 두께를 각각 $h_0$와 $h_f$라 하자. 한 패스(pass)에서 감소한 두께를 압하량이라 한다.
\[\boxed{\Delta h=h_0-h_f}\]초기 두께에 대한 감소 비율을 압하율(reduction)이라 한다.
\[\boxed{r=-\frac{h_f-h_0}{h_0}}\]백분율로 나타내려면 $r$에 100을 곱한다. 예를 들어 두께가 10 mm에서 8 mm로 감소하면
\[\Delta h=2\ \mathrm{mm}, \qquad r=\frac{2}{10}=0.20=20\%\]이다.
롤 반지름이 $R$이고 압하량이 롤 반지름보다 매우 작으면 롤과 소재의 투영 접촉길이 $L$을 다음과 같이 근사할 수 있다.1
\[\boxed{L\approx\sqrt{R\Delta h}}\]예를 들어 $R=200$ mm, $\Delta h=2$ mm이면
\[L\approx\sqrt{200\times2}=20\ \mathrm{mm}\]이다. 롤 반지름이나 압하량이 증가하면 접촉길이도 증가한다.
4. 체적 일정과 압연속도
금속의 소성변형 중 밀도 변화는 매우 작으므로 체적이 일정하다고 근사한다. 정상상태에서 단위 시간에 입구와 출구를 통과하는 소재의 체적은 같다.
\[w_0h_0v_0=w_fh_fv_f\]여기서 $w$는 폭, $h$는 두께, $v$는 소재 속도이며 아래첨자 0과 $f$는 각각 입구와 출구를 뜻한다. 폭 변화가 작아 $w_0\approx w_f$이면
\[\boxed{h_0v_0=h_fv_f}\]이다. 따라서 두께가 감소하면 출구 소재 속도는 입구 속도보다 커진다.
예를 들어 $h_0=10$ mm, $h_f=8$ mm이고 $v_0=1.0$ m/s이면
\[v_f=\frac{h_0}{h_f}v_0 =\frac{10}{8}(1.0) =1.25\ \mathrm{m/s}\]이다.
5. 압연변형률
두께방향 진변형률은
\[\varepsilon_h=\ln\left(\frac{h_f}{h_0}\right)\]이다. 두께가 감소하므로 이 값은 음수다. 압연 변형의 크기를 표현할 때는 다음과 같이 양의 압축변형률을 사용할 수 있다.
\[\boxed{\varepsilon_c=\ln\left(\frac{h_0}{h_f}\right)}\]폭방향 변형이 0인 평면변형(plane strain) 압연과 체적 일정 조건을 가정하면
\[\varepsilon_1=\ln\left(\frac{h_0}{h_f}\right), \qquad \varepsilon_2=0, \qquad \varepsilon_3=-\varepsilon_1\]로 나타낼 수 있다. 이때 von Mises 동등변형률은
\[\boxed{ \bar\varepsilon =\frac{2}{\sqrt{3}} \ln\left(\frac{h_0}{h_f}\right) }\]이다.
10 mm에서 8 mm로 압연하면
\[\varepsilon_c=\ln(10/8)\approx0.223, \qquad \bar\varepsilon\approx0.258\]이다. 이 동등변형률을 변형경화식에 사용하면 압연 중 유동응력의 변화를 근사할 수 있다.
6. 마찰과 롤 바이트
롤과 소재가 접촉하는 영역을 롤 바이트(roll bite)라고 한다. 소재가 롤 사이로 들어가려면 마찰력이 소재를 안쪽으로 끌어당길 수 있어야 한다.
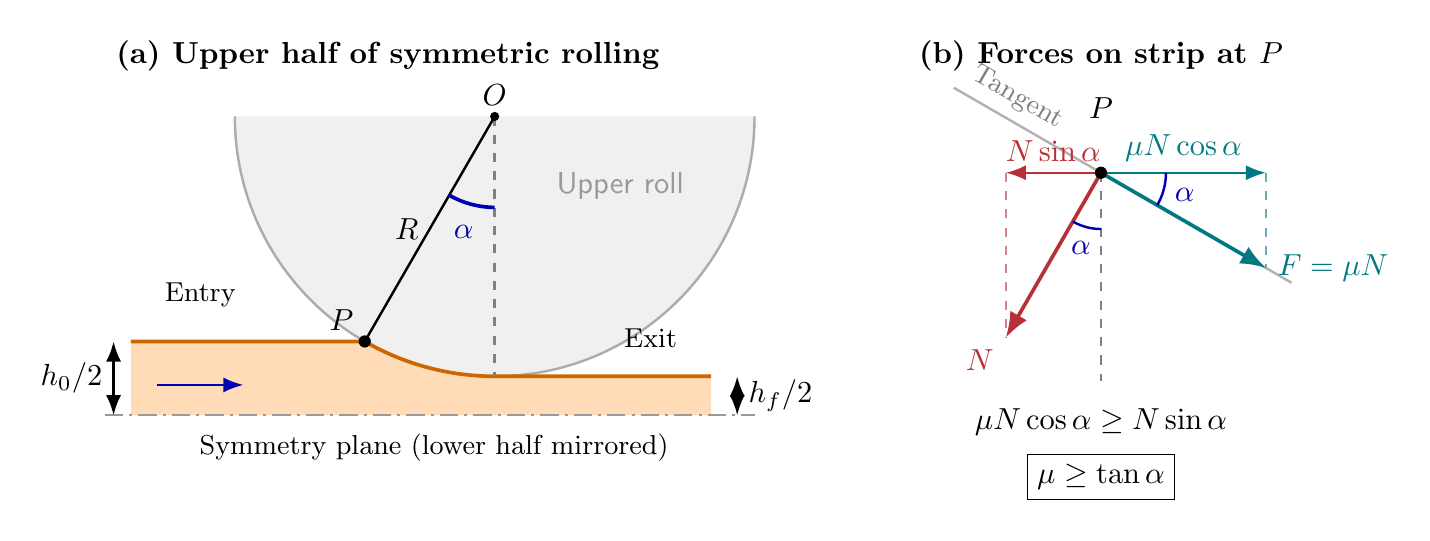
그림 (a)는 위아래 대칭을 이용하여 위쪽 롤과 소재의 윗부분만 나타낸 것이다. 대칭면에서 소재 표면까지의 거리는 입구에서 $h_0/2$, 출구에서 $h_f/2$이다. 물림각 $\alpha$는 롤 중심에서 접촉 시작점 $P$로 향하는 반경과 수직선 사이의 각이다.
그림 (b)는 입구 접촉점 $P$에서 롤이 소재에 가하는 힘을 확대하여 나타낸 것이다. 수직항력 $N$의 수평 성분 $N\sin\alpha$는 소재를 입구 쪽으로 밀어내고, 마찰력 $\mu N$의 수평 성분 $\mu N\cos\alpha$는 소재를 롤 사이로 끌어들인다. 외부에서 소재를 밀어 넣는 힘이나 장력이 없을 때, 스스로 물려 들어가기 위한 한계 조건은
\[\mu N\cos\alpha\geq N\sin\alpha\]이다. 아래쪽 접촉점도 대칭이므로 수평 성분은 같은 방향으로 작용한다. 양쪽 롤을 함께 고려해도 두 항에 동일하게 2가 곱해져 물림 조건은 변하지 않는다.
롤 바이트 입구의 물림각(angle of bite)을 $\alpha$, 마찰계수를 $\mu$라 하면 단순한 Coulomb 마찰 조건에서 물림 조건은
\[\boxed{\tan\alpha\leq\mu}\]이다. 이 조건으로부터 최대 압하량을 다음과 같이 구할 수 있다.
** 롤의 기하학적 관계**
압하량은 소재의 두께 감소량 $\Delta h=h_0-h_f$이다. 위 그림의 위쪽 절반을 보면, 롤 중심에서 출구 표면까지의 수직 거리는 $R$, 입구 접촉점 $P$까지의 수직 거리는 $R\cos\alpha$이다. 두 거리의 차이는 두께 감소량의 절반이므로
\[\frac{\Delta h}{2}=R-R\cos\alpha \quad\Longrightarrow\quad \boxed{\Delta h=2R(1-\cos\alpha)}\]이다. 계수 2는 소재의 위아래가 대칭으로 변형되는 것을 반영한다.
** 작은 물림각에 대한 근사**
물림각이 충분히 작으면, $\alpha$를 라디안으로 나타낼 때
\[\cos\alpha\approx1-\frac{\alpha^2}{2}\]이므로
\[\Delta h\approx2R\left[1-\left(1-\frac{\alpha^2}{2}\right)\right] =R\alpha^2\]이다.
** 물림 조건 적용**
작은 각도에서는 $\tan\alpha\approx\alpha$이므로 물림 조건은 근사적으로 $\alpha\lesssim\mu$가 된다. 물림 한계에서 $\alpha_{max}\approx\mu$를 대입하면
\[\boxed{\Delta h_{max}\approx\mu^2R}\]을 얻는다. 즉, 마찰계수가 같다면 롤 반경이 클수록 더 큰 압하량으로 물릴 수 있다.
예를 들어 $R=200$ mm, $\mu=0.10$이면
\[\Delta h_{max}\approx(0.10)^2(200)=2.0\ \mathrm{mm}\]이다. 작은 각도 근사를 사용하지 않고 $\alpha_{max}=\tan^{-1}\mu$를 기하학적 관계에 직접 대입하면
\[\Delta h_{max} =2R\left(1-\frac{1}{\sqrt{1+\mu^2}}\right)\]을 얻는다. 같은 예에서는 약 $1.985$ mm로, 근사값 $2.0$ mm와 가깝다.
여기서 구한 값은 강체 롤, Coulomb 마찰, 외부 밀어넣기 힘이나 장력이 없는 대칭 압연을 가정한 물림 한계이다. 실제 가능한 압하량은 압연기의 하중과 동력 한계에도 영향을 받는다.
마찰이 너무 작으면 소재가 롤 사이로 들어가지 못한다. 반대로 마찰이 지나치게 크면 압연하중과 동력 소모가 증가하고 표면 손상이 생길 수 있다. 따라서 마찰은 단순히 작을수록 좋거나 클수록 좋은 값이 아니다.
7. 중립점과 마찰 방향
롤 표면의 선속도를 $v_R$이라 하자. 일반적으로 소재는 입구에서 롤 표면보다 느리고, 출구에서는 롤 표면보다 빠르다.
\[v_0<v_R<v_f\]롤 바이트 안에는 소재 속도와 롤 표면 속도가 같아지는 위치가 존재한다. 이를 중립점 (neutral point) 또는 무미끄럼점(no-slip point)이라 한다.
- 입구에서 중립점까지: 롤 표면이 소재보다 빠르므로 마찰력이 소재를 출구 방향으로 민다.
- 중립점에서 출구까지: 소재가 롤 표면보다 빠르므로 소재에 작용하는 마찰 방향이 입구 방향으로 바뀐다.
즉, 롤 바이트 전체에서 마찰 방향이 같은 것은 아니다. 마찰 방향은 중립점에서 바뀐다.
출구 소재 속도와 롤 표면 속도의 차이를 전방미끄럼(forward slip)으로 나타낼 수 있다.
\[s_f=\frac{v_f-v_R}{v_R}\]일반적인 압연 조건에서는 $v_f>v_R$이므로 전방미끄럼은 양수다.
8. 압연하중, 토크와 동력
압연하중은 롤이 소재를 누르는 힘, 토크는 롤을 돌리는 데 필요한 회전 모멘트, 동력은 단위 시간에 공급해야 하는 에너지이다. 아래에서 $F$는 한쪽 롤에 작용하는 롤 분리력의 크기, $T$는 롤 하나의 토크를 뜻한다. 위아래 롤에 각각 $F$가 작용한다고 해서 통상적인 압연하중을 $2F$로 표시하지는 않는다.
8.1. 압연하중: 접촉압력을 더한 힘
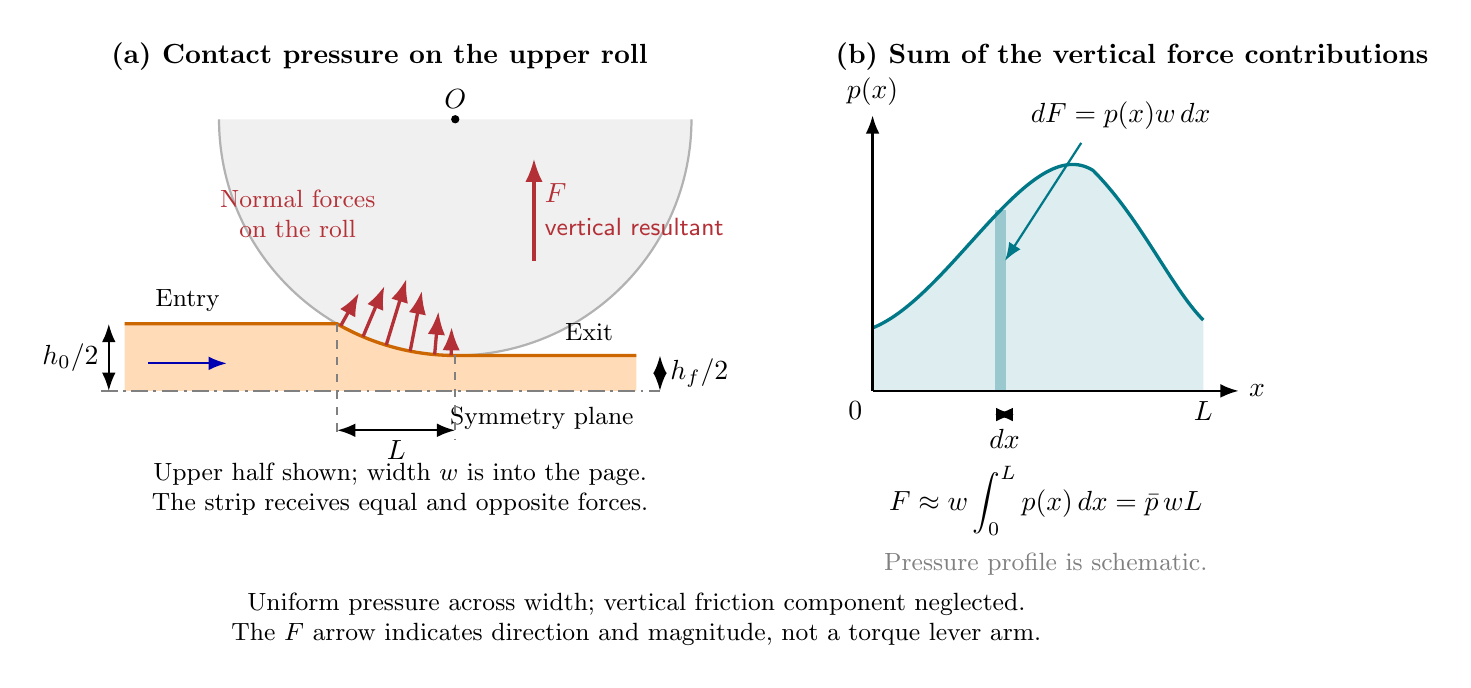
그림 (a)의 빨간 화살표는 소재가 위쪽 롤에 가하는 수직항력을 나타낸다. 소재에는 이와 반대 방향의 힘이 작용한다. 위쪽으로 표시한 $F$는 롤 분리력의 방향을 나타내며, 그 화살표 위치가 토크의 모멘트 팔을 뜻하지는 않는다. 그림 (b)에서 작은 띠의 면적 $p(x)dx$에 소재 폭 $w$를 곱하면 미소 힘 $dF$가 된다. 전체 곡선 아래 면적에 $w$를 곱하여 압연하중을 추정한다. 압력 분포의 모양은 개념도이다.
폭 방향으로 압력이 일정하다고 가정하고, 투영 접촉구간을 $0\leq x\leq L$로 잡자. 미소 접촉면적을 $dA$, 그 위치의 접촉면 기울기를 $\theta$라 하면 $dA\cos\theta=w\,dx$이다. 수직항력의 수직 성분은
\[dF=p(x)dA\cos\theta=p(x)w\,dx\]이다. 마찰력의 수직 성분을 무시하는 작은 접촉각 근사에서 이를 합하면
\[F\approx w\int_0^L p(x)\,dx, \qquad \bar p=\frac{1}{L}\int_0^L p(x)\,dx\]이므로 아래 식을 얻는다. 즉, 압연하중은 대략 평균 압력 × 투영 접촉면적이다.
롤과 소재 사이의 압력은 접촉 위치에 따라 달라진다. 기초적인 공정 추정에서는 평균 압연압력 $\bar p$를 사용하여 롤 분리력(rolling force)을 다음과 같이 근사할 수 있다.
\[\boxed{F\approx\bar p\,wL}\]여기서 $w$는 소재 폭이고 $L\approx\sqrt{R\Delta h}$는 투영 접촉길이다.
예를 들어 $\bar p=300$ MPa, $w=500$ mm, $L=20$ mm이면
\[F\approx300\times500\times20 =3.0\times10^6\ \mathrm{N} =3.0\ \mathrm{MN}\]이다. $1\ \mathrm{MPa}=1\ \mathrm{N/mm^2}$를 사용하였다.
8.2. 토크: 힘과 유효 모멘트 팔
힘의 회전 효과는 힘의 크기에 회전 중심에서 힘의 작용선까지의 수직 거리를 곱하여 계산한다. 압연에서는 접촉력 분포의 회전 효과를 유효 모멘트 팔 $a$로 표현하여
\[T\approx Fa\]로 추정한다. 기초 계산에서는 $a\approx L/2$라고 가정하므로
\[\boxed{T\approx\frac{FL}{2}}\]이다. $L/2$는 보편적인 정확한 값이 아니라 접촉력 분포를 단순화한 근사이다. 실제 유효 모멘트 팔은 마찰, 중립점, 압력 분포와 장력 등에 따라 달라진다.
여기서 주의할 점은 원형 롤 표면의 수직항력 자체는 롤 중심을 향하므로 중심에 대한 토크가 0이라는 것이다. 실제 접촉 토크는 접선 방향의 마찰력이 만든다. 마찰응력 $\tau$에 의한 미소 힘이 $\tau dA$이면 미소 토크는 $R\tau dA$이다. 따라서 접선 방향의 부호를 일관되게 정하여
\[T_{\mathrm{contact}}=R\int_A\tau\,dA\]로 계산하며, 정상 회전에 필요한 구동 토크는 이 저항 토크를 상쇄한다. 중립점 전후에서는 마찰 방향이 반대이므로 부호를 고려해야 한다. $T\approx FL/2$는 이 상세 계산을 대신하는 공학적 추정식이다.
앞 예의 $F=3.0\times10^6$ N, $L=20$ mm $=0.020$ m를 사용하면
\[T\approx\frac{(3.0\times10^6)(0.020)}{2} =3.0\times10^4\ \mathrm{N\,m} =30\ \mathrm{kN\,m}\]이다. 이는 롤 하나에 필요한 토크이다.
8.3. 동력: 단위 시간당 회전하는 데 필요한 일
롤이 작은 각도 $d\phi$만큼 회전할 때 토크가 하는 일은 $dW=T\,d\phi$이다. 이를 시간으로 나누면 롤 하나의 동력은
\[P_{\mathrm{roll}}=\frac{dW}{dt} =T\frac{d\phi}{dt}=T\omega\]이다. 두 롤이 동일한 토크와 각속도 크기로 구동되면 전체 동력은
\[\boxed{P\approx2T\omega}\]이다. 토크 계산에서 $F$가 N이면 $L$은 반드시 m로 바꾸어야 $T$가 N·m로 계산된다.
두 롤은 서로 반대 방향으로 회전하지만, 각각 구동 토크와 회전 방향이 같아 소비 동력은 더해진다. $T\approx FL/2$를 대입하면 $P\approx FL\omega$로도 쓸 수 있다.
회전수가 $n$ rpm이면 1회전은 $2\pi$ rad, 1분은 60초이므로
\[\omega=\frac{2\pi n}{60}, \qquad P\approx2T\frac{2\pi n}{60}\]이다. 앞 예에서 $n=60$ rpm이면 $\omega=2\pi$ rad/s이므로
\[P\approx2(3.0\times10^4)(2\pi) \approx3.77\times10^5\ \mathrm{W}=377\ \mathrm{kW}\]이다. 이 값은 두 롤에 공급하는 기계적 동력이다. 전달 효율이 $\eta$이면 필요한 입력 동력은 $P_{\mathrm{in}}=P/\eta$로 추정한다. 예를 들어 $\eta=0.90$이면 약 $419$ kW가 필요하다.
실제 평균 압연압력은 재료의 유동응력뿐 아니라 마찰, 롤 반지름, 두께, 전후방 장력과 변형경화의 영향을 받는다. 따라서 위 식은 개념 이해와 초기 추정을 위한 근사식이다.
참고: NPTEL 압연 토크와 동력 설명(강의 26 정정 안내). 회전수를 rpm으로 사용할 때는 위와 같이 반드시 60으로 나누어 초 단위로 환산한다.
9. 열간압연과 냉간압연
재료의 재결정온도를 기준으로 열간압연과 냉간압연을 구분할 수 있다.
| 구분 | 열간압연 | 냉간압연 |
|---|---|---|
| 가공온도 | 재결정온도보다 높음 | 재결정온도보다 낮음 |
| 변형저항 | 비교적 작음 | 비교적 큼 |
| 큰 압하 | 비교적 쉬움 | 제한적 |
| 변형경화 | 회복·재결정으로 감소 가능 | 뚜렷하게 축적됨 |
| 표면 상태 | 산화와 스케일 발생 가능 | 일반적으로 우수함 |
| 치수 정밀도 | 비교적 낮음 | 일반적으로 높음 |
| 가공 후 성질 | 미세조직 변화가 큼 | 강도·경도 증가, 연성 감소 |
열간과 냉간이라는 말은 단순히 만졌을 때 뜨겁거나 차갑다는 의미가 아니라 재결정온도에 대한 상대적인 가공온도를 뜻한다.
10. 압연 결함과 공정 설계
압연 중 폭방향과 두께방향으로 변형이 균일하지 않으면 형상 및 내부 결함이 발생할 수 있다.
- 물결 모양 가장자리(wavy edge): 가장자리가 중앙보다 더 길게 늘어난 경우
- 중앙 좌굴(center buckle): 중앙부가 가장자리보다 더 길게 늘어난 경우
- 가장자리 균열(edge crack): 가장자리의 낮은 연성이나 과도한 인장변형으로 발생
- 중앙부 균열(center crack): 내부의 인장응력과 재료 건전성의 영향으로 발생
- 악어입 균열(alligatoring): 소재가 두께방향으로 벌어지는 결함
롤의 탄성변형, 소재 폭 방향의 불균일한 유동과 온도 분포가 판 형상에 영향을 준다. 실제 공정에서는 롤 크라운, 롤 벤딩, 장력, 냉각과 패스 스케줄을 조절하여 두께와 평탄도를 관리한다.
11. Python 실습
11.1. 압연 기본량 계산
초기 두께 10 mm인 폭 500 mm 판재를 반지름 200 mm인 롤로 최종 두께 8 mm까지 압연한다고 하자.
import numpy as np


initial_thickness = 10.0  # mm
final_thickness = 8.0     # mm
roll_radius = 200.0       # mm
entry_speed = 1.0         # m/s

draft = initial_thickness - final_thickness
reduction = draft / initial_thickness
contact_length = np.sqrt(roll_radius * draft)
exit_speed = initial_thickness / final_thickness * entry_speed
compressive_strain = np.log(initial_thickness / final_thickness)
equivalent_strain = 2.0 / np.sqrt(3.0) * compressive_strain

print(f"Draft: {draft:.2f} mm")
print(f"Reduction: {100 * reduction:.1f}%")
print(f"Contact length: {contact_length:.2f} mm")
print(f"Exit speed: {exit_speed:.2f} m/s")
print(f"Equivalent strain: {equivalent_strain:.3f}")
11.2. 마찰계수와 최대 압하량
롤 반지름이 일정할 때 마찰계수에 따라 가능한 최대 압하량이 어떻게 달라지는지 그려 보자.
import matplotlib.pyplot as plt


friction_coefficient = np.linspace(0.02, 0.20, 100)
maximum_draft = friction_coefficient**2 * roll_radius

fig, ax = plt.subplots(figsize=(6, 4))
ax.plot(friction_coefficient, maximum_draft)
ax.set_xlabel("Friction coefficient")
ax.set_ylabel("Maximum draft (mm)")
ax.set_title("Biting Limit")
ax.grid(True, alpha=0.3)
fig.tight_layout()
plt.show()
이 단순 모델에서는 마찰계수가 두 배가 되면 최대 압하량은 네 배가 된다. 하지만 실제 공정에서는 마찰 증가에 따른 하중과 표면 품질의 변화도 함께 고려해야 한다.
11.3. 압연하중과 동력 추정
평균 압연압력이 300 MPa, 판 폭이 500 mm, 롤 회전속도가 60 rpm이라고 하자.
mean_pressure = 300.0  # MPa = N/mm^2
strip_width = 500.0    # mm
roll_speed_rpm = 60.0

rolling_force = mean_pressure * strip_width * contact_length
contact_length_m = contact_length / 1000.0
torque_per_roll = rolling_force * contact_length_m / 2.0
angular_speed = 2.0 * np.pi * roll_speed_rpm / 60.0
total_power = 2.0 * torque_per_roll * angular_speed

print(f"Rolling force: {rolling_force / 1e6:.2f} MN")
print(f"Torque per roll: {torque_per_roll / 1000:.1f} kN m")
print(f"Total power: {total_power / 1000:.1f} kW")
계산 결과는 단순 근사에 기반한다. 특히 정확한 평균 압연압력을 얻으려면 재료거동과 마찰을 포함한 압연이론이 필요하다.
12. 핵심 정리
- 압하량은 $\Delta h=h_0-h_f$, 압하율은 $r=\Delta h/h_0$이다.
- 투영 접촉길이는 $L\approx\sqrt{R\Delta h}$로 근사할 수 있다.
- 폭 변화가 작으면 체적 일정 조건은 $h_0v_0=h_fv_f$이다.
- 평면변형 압연의 동등변형률은 $\bar\varepsilon=(2/\sqrt{3})\ln(h_0/h_f)$이다.
- 물림 조건은 $\tan\alpha\leq\mu$이고 최대 압하량은 $\Delta h_{max}\approx\mu^2R$로 근사한다.
- 소재와 롤의 속도가 같은 중립점에서 마찰 방향이 바뀐다.
- 압연하중은 $F\approx\bar p wL$로 근사할 수 있다.
- 냉간압연에서는 변형경화가 축적되고, 열간압연에서는 회복과 재결정이 일어날 수 있다.
13. 연습 문제
문제 1
두께가 12 mm에서 9 mm로 감소하였다. 압하량과 압하율을 구하시오.
문제 2
롤 반지름이 100 mm이고 압하량이 4 mm일 때 투영 접촉길이를 구하시오.
문제 3
폭 변화가 없는 압연에서 $h_0=6$ mm, $h_f=4$ mm, $v_0=2$ m/s이다. 출구 속도를 구하시오.
문제 4
두께가 10 mm에서 8 mm로 감소할 때 양의 두께 압축진변형률을 구하시오.
문제 5
롤 반지름이 250 mm이고 마찰계수가 0.10일 때 최대 압하량을 추정하시오.
문제 6
롤 바이트에서 마찰 방향이 바뀌는 위치를 무엇이라 하는가?
문제 7
평균 압연압력 200 MPa, 폭 300 mm, 접촉길이 15 mm일 때 압연하중을 구하시오.
문제 8
냉간압연 후 금속의 강도와 연성은 일반적으로 어떻게 변하는가?
-
위쪽과 아래쪽 롤이 각각 전체 압하량의 절반인 $\Delta h/2$만큼 소재를 누른다고 생각하자. 롤 중심, 접촉 시작점과 출구점을 연결하면 빗변이 $R$, 두 직각변이 $L$과 $R-\Delta h/2$인 직각삼각형을 얻는다. 따라서 피타고라스 정리에 의해
\[R^2=L^2+\left(R-\frac{\Delta h}{2}\right)^2\]이고, 이를 정리하면 정확한 투영 접촉길이는
\[L=\sqrt{R\Delta h-\frac{(\Delta h)^2}{4}}\]이다. 일반적인 압연에서는 $\Delta h\ll R$이므로 $(\Delta h)^2/4$가 $R\Delta h$보다 매우 작다. 이 항을 무시하면 $L\approx\sqrt{R\Delta h}$를 얻는다. 예를 들어 $R=200$ mm, $\Delta h=2$ mm이면 정확한 값은 약 $19.975$ mm이고 근삿값은 $20.000$ mm이다. ↩